数字化智能工厂如何赋能生产效率跃升
一、从“先智能”开始:智能工厂的生产逻辑重构
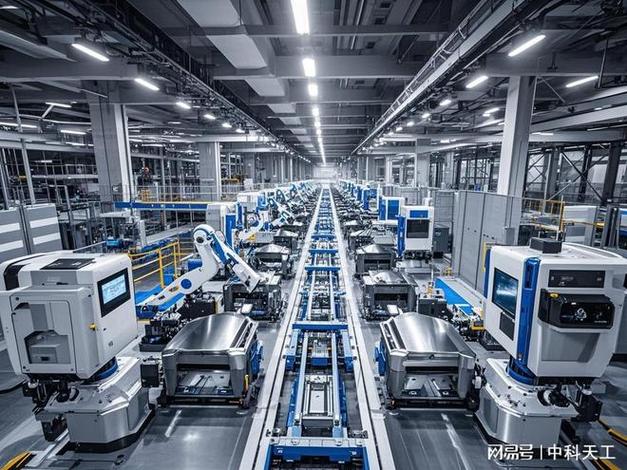
数字化智能工厂提升生产效率的起点,并不是简单地引进几台机器人或上一套系统,而是“先智能”——先在数据、流程和决策层面建立智能化底座,再让设备与系统围绕这一底座协同运转。传统工厂的效率提升往往依赖单点改善,比如加快某道工序、增加人手或延长工时;而智能工厂依靠的是对生产全要素的感知、连接与优化,使效率提升具有系统性和可持续性。
所谓“先智能”,核心在于三条主线:一是设备互联,让机床、产线、仓储和检测设备能够实时上报状态数据;二是数据贯通,打通订单、工艺、物料、质量和设备之间的信息孤岛;三是决策智能,利用算法对排产、调度、维护和质量控制进行动态优化。只有这三条主线先行落地,后续的自动化与数字化投入才能真正转化为效率。
二、智能排产与动态调度:压缩无效等待时间
生产效率低下的常见原因,并非设备不够快,而是等待、换线和资源错配造成的隐性损失。数字化智能工厂通过高级计划排程系统,将订单交期、设备能力、物料库存和人员班次纳入统一模型,自动生成可执行的生产计划。当插单、设备故障或物料延迟发生时,系统能够快速重排,减少产线停摆。
在动态调度层面,智能工厂借助制造执行系统实时采集工序进度,把任务分配给最合适的设备和班组。相比依赖人工经验的排产方式,智能排产可以显著缩短计划编制时间,提高设备利用率,并降低在制品积压。效率提升的来源清晰可见:减少等待、减少换线损耗、减少计划与执行之间的偏差。
三、设备互联与预测性维护:降低非计划停机
设备非计划停机是影响产线产出的关键变量。智能工厂在设备端部署传感器,持续采集振动、温度、电流、转速等运行参数,结合历史故障数据建立预测性维护模型。系统能够在故障发生前发出预警,并给出维护窗口建议,使维修从“事后抢修”转向“事前预防”。
这种做法带来的效率收益体现在两方面:一方面,非计划停机时间下降,产线连续性增强;另一方面,维护资源按需投入,避免过度保养造成的浪费。设备综合效率作为衡量指标,会在设备可用率、性能率和良品率的共同改善中稳步提升。
四、质量闭环与工艺优化:减少返工与废品
生产效率不仅是“做得多”,还包括“做对”。智能工厂通过在线检测、机器视觉和质量数据采集,把质量问题从事后抽检前移到过程控制。一旦发现参数偏离,系统可即时报警并联动工艺调整,避免批量性不良。
更深层的效率提升来自工艺优化。通过对历史生产数据进行分析,智能工厂能够识别影响良品率的关键工艺参数组合,形成可复用的参数模板。新订单上线时,系统推荐最优工艺设置,缩短试产周期。质量闭环让返工、报废和复检时间同步下降,使有效产出占比提高。
五、人机协同与柔性生产:提升产线响应速度
数字化智能工厂并不是追求“无人化”,而是追求“人机协同”。在装配、检测和物流环节,自动化设备承担重复性、高节拍工作,人员则集中在异常处理、工艺优化和柔性换型上。通过数字化工位指导、防错系统和实时看板,新员工也能快速上手,减少培训周期带来的效率损失。
柔性生产则让工厂能够以较低成本应对多品种、小批量订单。智能换型、AGV物流和模块化工装使得产线切换时间缩短,批量边界被打破。企业因此可以在不显著增加库存的前提下提高交付速度,生产效率与市场响应能力同步增强。
六、效率提升的衡量与持续改进
要让“先智能”真正转化为效率,需要建立可量化的指标体系。常见指标包括单位时间产出、设备综合效率、订单准时交付率、生产周期、在制品周转率和一次通过率。智能工厂通过数据看板把这些指标实时呈现,并与排产、维护和质量系统联动,形成“监测—分析—改进”的闭环。
持续改进同样依赖数据文化。管理者应避免把智能化理解为一次性项目,而应把它作为持续优化的能力:定期复盘效率瓶颈,验证算法建议的实际效果,推动工艺、设备和管理规则同步迭代。唯有如此,数字化智能工厂才能在长期运行中不断释放效率红利,实现从“先智能”到“真高效”的跨越。
如若转载,请注明出处:http://www.sh-daye.com/product/51.html
更新时间:2026-10-30 11:55:21